

O custo do biorreator não se resume ao preço do tanque. Ao dimensionar um sistema para carne cultivada, analisaria cinco fatores principais: dimensão, material, hardware de controlo, mistura e transferência de oxigénio e planeamento de escala.
Em resumo:
- Um biorreator de laboratório pequeno de 50 litros pode custar cerca de 7.000 US$ a 9.000 US$
- Um sistema grande de mais de 5.000 litros pode atingir os 300.000 US$ ou mais
- Aço inoxidável traduz-se frequentemente num investimento inicial superior, além de sistemas de limpeza e esterilização
- As unidades de utilização única podem reduzir o investimento inicial, mas implicam custos contínuos com sacos descartáveis
- Melhores sensores e automação aumentam o custo, mas podem reduzir a mão de obra e diminuir o risco de perda de lotes
- A escolha da escala é fundamental: um único vaso de grande dimensão, vários vasos mais pequenos ou uma configuração contínua podem influenciar os custos de formas muito distintas
- Um modelo no artigo original sugere que o processamento contínuo pode reduzir o CapEx e o OpEx em 55% ao longo de 10 anos
Por outras palavras: o biorreator com o preço de aquisição mais baixo nem sempre é o sistema mais económico de operar.
Dra. Marianne Ellis: Conceção de biorreatores e bioprocessos em grande escala para carne cultivada
sbb-itb-c323ed3
Comparação rápida
| Fator de custo | Como afeta os custos | O que monitorizar |
|---|---|---|
| Dimensão e volume de trabalho | Vasos maiores são mais dispendiosos na aquisição, instalação, aquecimento, arrefecimento e operação | Espaço, utilidades, densidade celular |
| Material e construção | O aço inoxidável e os biorreatores de plástico de utilização única distribuem os custos de formas diferentes | Limpeza, consumíveis descartáveis, risco de contaminação |
| Controlo e sensores | Maior automação exige um investimento inicial superior | Calibração, mão de obra, consistência do lote |
| Mistura, oxigénio e calor | Um design deficiente pode aumentar o consumo de energia e os problemas operacionais | Tensão de corte, necessidade de oxigénio, carga de arrefecimento |
| Plano de aumento de escala (scale-up) | Configurações por lotes, de ampliação horizontal (scale-out) e contínuas alteram os custos a longo prazo | Distribuição de risco, tempo de inatividade, rendimento total |
Em suma: o custo de um biorreator é determinado por escolhas de conceção do biorreator que moldam tanto o preço de aquisição como os custos operacionais diários.
O que os custos do biorreator realmente incluem
O custo do biorreator refere-se ao sistema instalado completo e não apenas ao vaso. Na produção de carne cultivada, os custos podem aumentar rapidamente quando o reator tem de suportar elevada densidade celular e operação estéril.
Existem duas categorias principais de despesas. As despesas de capital (CapEx) cobrem o investimento inicial: o vaso, o hardware de automação, sensores, tubagens, linhas de gás, instalação e calibração. Com sistemas em aço inoxidável, são também necessárias infraestruturas de CIP e SIP. As despesas operacionais (OpEx) abrangem os custos operacionais do dia a dia: meios de cultura, energia, água, mão de obra, recalibração e peças de substituição. Muitos destes custos são determinados por decisões de conceção, razão pela qual os cinco fatores seguintes são determinantes.
| Categoria de custos | Tipo | Exemplos |
|---|---|---|
| Cuba e hardware | CapEx | Tanques de aço inoxidável, impulsores, acionamentos de motor, suportes para uso único |
| Automação e controlo | CapEx | Sistemas PLC, controladores PID, ecrãs táteis HMI |
| Consumíveis | OpEx | Meios de cultura, sacos de uso único, agentes antiespuma, gases (O₂, CO₂, N₂) |
| Utilidades | OpEx | Eletricidade para aquecimento/arrefecimento, água para CIP/SIP, geração de vapor |
| Manutenção | OpEx | Recalibração de sensores, substituição de vedantes, troca de filtros, mão de obra |
Há três conceitos fundamentais a considerar antes de analisar estes cinco fatores.
O volume de trabalho é o volume de líquido no interior do reator. Corresponde habitualmente a 70–80% da capacidade total da cuba [1][2], influenciando tanto a dimensão da cuba como a área útil necessária nas instalações.
A transferência de oxigénio descreve a eficácia com que o oxigénio chega às células. Se a transferência for deficiente, poderá ser necessário um reator maior e mais dispendioso para atingir os mesmos resultados [2].
O controlo de processos consiste na monitorização e no ajuste automatizados do pH, da temperatura e do oxigénio dissolvido [1][2]. Um melhor controlo aumenta o CapEx, mas pode diminuir o risco de falha de lotes e reduzir a mão de obra.
1. Dimensão e volume de trabalho do biorreator
A dimensão é um dos fatores de custo mais evidentes num biorreator. À medida que o volume de trabalho aumenta, a cuba torna-se mais dispendiosa, o mesmo acontecendo com a transferência de gás, o aquecimento, o arrefecimento, a esterilização, os sensores e os sistemas de controlo. De forma simples, a dimensão dita o rumo de quase todas as outras decisões de custos.
Impacto no CapEx
Cubas de maiores dimensões não implicam apenas um custo de aquisição mais elevado. A sua integração nas instalações também é mais onerosa. A produção comercial exige frequentemente reatores de milhares de litros, o que eleva o investimento inicial para valores muito superiores aos praticados em sistemas laboratoriais ou-piloto[2].
Existe também aqui um compromisso prático. Em vez de adquirirem um reator de dimensões muito elevadas, alguns produtores optam por várias cubas de 100–1000 litros. Isto pode reduzir o custo inicial e diminuir simultaneamente o risco técnico[2]. Trata-se de uma via mais acessível para equipas que pretendem ter flexibilidade de expansão sem concentrar todo o capital num único sistema de grandes dimensões.
Impacto no OpEx
Volumes de trabalho superiores podem reduzir o custo por quilograma em determinados contextos. Contudo, isso não significa que a operação diária se torne genericamente mais económica. Os sistemas maiores requerem, por norma, mais energia para controlo térmico e de processos, volumes superiores de meios e mais mão de obra para a operação e manutenção.
O controlo também se torna mais complexo à medida que o volume aumenta. Em escalas maiores, a gestão dos gradientes de oxigénio, de nutrientes e de resíduos é mais difícil de assegurar[2]. E, quando as condições oscilam ao longo da cuba, o desempenho do processo pode ser comprometido.
Produção de alta densidade
A produção de alta densidade visa frequentemente densidades celulares superiores a 1×10^7 células/mL[2]. Isso demonstra o potencial de rendimento dos sistemas de grande escala, mas também evidencia o volume de capital imobilizado para o alcançar. Para muitos produtores, uma alternativa mais vantajosa consiste em utilizar cubas mais pequenas operadas em alta densidade, em vez de assumir um compromisso precoce com infraestruturas maciças.
| Volume de trabalho | Utilização típica |
|---|---|
| 50 litros | I&D e desenvolvimento inicial[1] |
| 100–1.000 litros | Instalações de scale-out; via com menores despesas de capital[2] |
| 1.000–5.000 litros | Escala piloto e industrial[1] |
| 5.000 litros+ | Grandes sistemas industriais[1] |
Uma vez definido o volume, o material e o padrão de construção determinam o custo final da cuba.
2. Material do reator e padrão de construção
A seleção do material é um dos principais fatores que influenciam o custo do biorreator. O aço inoxidável, os sistemas poliméricos de uso único (single-use) e o vidro apresentam, cada um, diferentes equilíbrios entre investimento inicial, custos operacionais e risco diário. Segue-se outro nível de decisão: após a escolha do material, o padrão de construção passa a determinar as exigências de esterilização, as operações de manutenção e o custo dos componentes de substituição.
Impacto no CapEx
Os sistemas de vidro constituem, por norma, a opção de menor custo. São mais frequentemente utilizados à escala laboratorial e de bancada, habitualmente entre 3 e 50 litros [1].
À medida que as equipas avançam para volumes piloto e industriais mais elevados, o aço inoxidável tende a tornar-se a escolha padrão [2]. Os sistemas de uso único podem reduzir o investimento inicial, o que é inicialmente atrativo. Contudo, à escala da carne cultivada, o custo recorrente dos sacos descartáveis estéreis torna-os frequentemente inviáveis do ponto de vista económico [2].
Impacto no OpEx
Os sistemas de aço inoxidável acarretam custos operacionais recorrentes de água, energia e produtos químicos de limpeza necessários para cada ciclo de esterilização [2]. Os sistemas de uso único invertem este modelo: reduzem a complexidade da limpeza, mas substituem-na por encargos contínuos de aquisição de sacos descartáveis.
Na produção de carne cultivada de alta densidade, a qualidade de construção é crítica, pois condiciona o risco de contaminação e a reprodutibilidade entre lotes. As células de carne cultivada não possuem parede celular, sendo mais sensíveis ao stress físico do que as células microbianas. Por esse motivo, os detalhes de engenharia e fabrico vão muito além de uma simples formalidade técnica.
Um acabamento de superfície interna rugoso ou uma qualidade de soldadura deficiente podem deixar microfissuras onde os contaminantes se podem alojar. E, neste contexto, um único evento de contaminação pode arruinar um lote inteiro. O aço inoxidável 316L é um padrão comum na indústria para biorreatores de carne cultivada, pois oferece resistência à corrosão e apresenta um excelente desempenho com agentes de limpeza higiénicos [1].
A durabilidade dos sensores também é fundamental. Os sensores em linha necessitam de suportar ciclos repetidos de esterilização sem perder a calibração [2]. A geometria interna também desempenha um papel direto no desempenho celular. A forma como o reator é construído altera a tensão de corte a que as células são sujeitas durante a agitação, o que pode afetar a viabilidade e a diferenciação [2].
Após os materiais e a qualidade de construção, o fator de custo seguinte mais relevante é a quantidade de hardware de controlo exigida pelo reator.
3. Controlo de Processo e Instrumentação
Após o design do recipiente, o hardware de controlo é frequentemente o fator de custo seguinte mais significativo.
Impacto no CapEx
Os sistemas de controlo básicos apresentam um custo relativamente reduzido. No entanto, ao avançar para unidades à escala industrial com automação integral, conjuntos de sensores e painéis de controlo táteis, os custos podem ultrapassar os $200,000. Adicione sistemas espectroscópicos avançados para monitorização contínua em tempo real e o investimento sobe substancialmente no segmento superior [1][2].
Impacto no OpEx
Os sensores em linha implicam custos operacionais. Exigem calibração e substituição periódica, o que aumenta os gastos com mão de obra e manutenção. A amostragem offline reduz a necessidade de hardware, mas gera mais trabalho manual e acarreta um maior risco de contaminação [2].
Efeito na consistência do processo
As principais variáveis a monitorizar são temperatura, pH, oxigénio dissolvido, CO₂, glicose, biomassa e metabolitos essenciais [2]. Se uma destas falhar, o processo pode sofrer desvios de forma silenciosa até que o problema resulte num fraco desempenho ou na perda de lotes.
Em recipientes de grande dimensão, a leitura de um único sensor muitas vezes não é suficiente. As condições podem variar entre diferentes zonas do reator; por isso, são frequentemente necessárias matrizes de sensores colocadas em múltiplos pontos para mapear esses gradientes com precisão e fornecer aos sistemas de controlo automatizados dados fiáveis para a tomada de medidas [2].
Relevância para a produção de carne cultivada de alta densidade
As culturas de carne cultivada de alta densidade — geralmente definidas como superiores a 1 × 10⁷ células/mL — exigem muito mais dos sistemas de monitorização [2]. À medida que a densidade celular aumenta, os metabolitos inibitórios, como o amoníaco e o ácido lático, acumulam-se mais rapidamente. Se a instrumentação não detetar essas variações em tempo real, a viabilidade celular pode cair vertiginosamente.
Mesmo com linhas celulares mais robustas, o reator continua a necessitar de instrumentação precisa para detetar desvios atempadamente.
Essa exigência de controlo torna-se ainda mais complexa quando o reator também tem de gerir a mistura, a transferência de oxigénio e o calor.
4. Conceção da Mistura, Transferência de Oxigénio e Gestão Térmica
Uma vez definidos os sistemas de controlo, o fator de custo seguinte reside na forma como o reator desloca o fluido, transfere oxigénio para a cultura e dissipa o calor.
Na produção de carne cultivada, estas três funções têm um impacto direto tanto no CapEx como no OpEx.
Impacto no CapEx
O sistema de mistura influencia significativamente o custo do reator e a complexidade de construção. Os biorreatores de tanque agitado (STR) continuam a ser a configuração padrão. Utilizam impulsores mecânicos, que funcionam eficazmente em diversos bioprocessos. No entanto, existe um desafio com a carne cultivada: as células animais não possuem paredes celulares, sendo muito mais suscetíveis à tensão de cisalhamento provocada pela turbulência. Por conseguinte, a conceção do reator deve frequentemente privilegiar configurações de impulsores de baixo cisalhamento ou transitar para reatores do tipo air-lift.
Os reatores air-lift utilizam borbulhamento de gás controlado e dispensam peças móveis. Isto pode torná-los mais adequados para operações em maior escala. De facto, tornam-se consideravelmente mais atrativos acima de 20,000 L, patamar a partir do qual a agitação mecânica se torna mais difícil de justificar [2].
A gestão térmica introduz um nível adicional de custos. Culturas de alta densidade em grande escala geram calor continuamente, que tem de ser removido para manter as células de mamífero a 37°C [2]. Na prática, isto implica adicionar camisas de arrefecimento e hardware de controlo de temperatura, o que aumenta o CapEx [1].
Impacto no OpEx
Os custos operacionais são fortemente condicionados pelo consumo de energia. A mistura, o arejamento e o arrefecimento consomem energia, acumulando despesas substanciais à escala industrial.
Os processos de CIP e SIP também aumentam os gastos de água e energia em sistemas de aço inoxidável. Os sistemas descartáveis (single-use) evitam estas etapas de limpeza, mas implicam o custo recorrente dos sacos descartáveis [1][2].
Efeito na consistência do processo
Se a homogeneização for deficiente, o reator pode desenvolver gradientes de nutrientes, oxigénio e temperatura. Isto constitui um problema operacional, uma vez que as células numa secção do recipiente podem ser expostas a condições bastante distintas das células noutras zonas.
É possível melhorar a uniformidade aumentando a velocidade do impulsor, contudo, isso também intensifica o cisalhamento. O arejamento enfrenta um compromisso semelhante: bolhas de menor dimensão podem potenciar a transferência de oxigénio, mas também podem danificar as células [2].
É este fator que torna o escalonamento da carne cultivada tão complexo. Uma maior eficiência de transferência resulta frequentemente em maior stresse mecânico sobre as células.
Relevância para a produção de carne cultivada de alta densidade
Em densidades celulares elevadas, estes desafios aumentam os custos de forma acelerada [2]. O consumo de oxigénio sobe vertiginosamente, a libertação de calor aumenta e o risco de gradientes localizados intensifica-se a cada ampliação do volume do reator.
Estas decisões de conceção também determinam se um reator possui viabilidade para ser escalonado de forma eficiente.
5. Estratégia de Escalonamento e Adequação à Finalidade
Assim que um reator consegue misturar bem, fornecer oxigénio suficiente e remover o calor de forma adequada, o próximo grande desafio de custos é a escala. É aqui que muitos projetos se tornam financeiramente viáveis ou começam a encarecer rapidamente.
A estratégia de escala é um dos principais fatores de custo dos biorreatores.
Impacto no CapEx
Existem duas abordagens gerais: scale-up ou scale-out. Scale-up significa transitar para recipientes cada vez maiores. Scale-out significa operar vários reatores mais pequenos em simultâneo.
Na teoria, recipientes maiores podem parecer a opção óbvia. Na prática, assim que se ultrapassam vários milhares de litros, os custos podem disparar rapidamente. É necessária mais engenharia para lidar com as trocas gasosas, a transferência de calor e a tensão de cisalhamento. Isso aumenta significativamente o investimento inicial [2].
Fazer scale-out pode aliviar esse encargo inicial de CapEx e distribuir o risco de capital por mais unidades. A desvantagem é relativamente simples: para que múltiplos reatores mais pequenos funcionem bem, é normalmente necessária mais automação nos bastidores [2].
Existe também o próprio modelo de processamento. Modelou-se que a transição de processos em lote (batch) para processamento contínuo permite poupar 55% tanto em CapEx como em OpEx ao longo de um período de 10 anos, reduzindo simultaneamente a dimensão do recipiente necessária para o mesmo rendimento [2]. Trata-se de uma mudança estrutural, não de um ajuste menor.
Impacto no OpEx
O processamento em lote tende a ter custos operacionais mais elevados porque acarreta tempos de inatividade entre ciclos. Também necessita frequentemente de recipientes maiores para atingir as metas de produção. Ambos os fatores aumentam o OpEx [2].
Os sistemas contínuos e de perfusão funcionam de forma diferente. Mantêm o processo em estado estacionário, pelo que há menos tempo de paragem e menos ineficiências de arranque e paragem. Ainda assim, os principais custos operacionais não desaparecem. O consumo de meios de cultura e a energia para esterilização continuam no topo das despesas, independentemente da via escolhida [2].
Efeito na consistência do processo
As culturas em lote são variáveis por natureza. Os nutrientes diminuem ao longo do tempo, enquanto os metabolitos se acumulam. Isto significa que as condições oscilam durante o ciclo, dificultando o controlo.
A produção contínua mantém o sistema em estado estacionário. Isso reduz diretamente os problemas de gradientes de oxigénio, nutrientes e temperatura, que se tornam mais complexos de gerir à medida que a dimensão do reator aumenta [2]. Simplificando: o que parece fácil de gerir num recipiente pequeno pode tornar-se uma dor de cabeça num de grande escala.
Antes de se comprometer com um CapEx em grande escala, utilize reatores de redução de escala (scale-down) de 250 mL para otimizar as condições [2]. É uma forma muito mais económica de compreender as reais necessidades das células.
Relevância para a produção de carne cultivada de alta densidade
No caso da carne cultivada, isto torna-se ainda mais específico. Muitas células relevantes para a carne são dependentes de ancoragem, pelo que não se adaptam naturalmente à produção em grande escala num biorreator escalável. Para que isso funcione, os produtores necessitam frequentemente de adaptar as células para crescimento em suspensão ou utilizar microtransportadores [2].
Esta adaptação não é uma questão secundária. Está precisamente no centro da viabilidade à escala comercial. Por outras palavras, a escala não se resume ao volume do vaso. Trata-se também de saber se as células conseguem comportar-se num sistema operacional a nível de produção sem que os custos fiquem fora de controlo. Estas opções determinam os compromissos apresentados na tabela abaixo.
Compromissos de Custo do Biorreator em Síntese
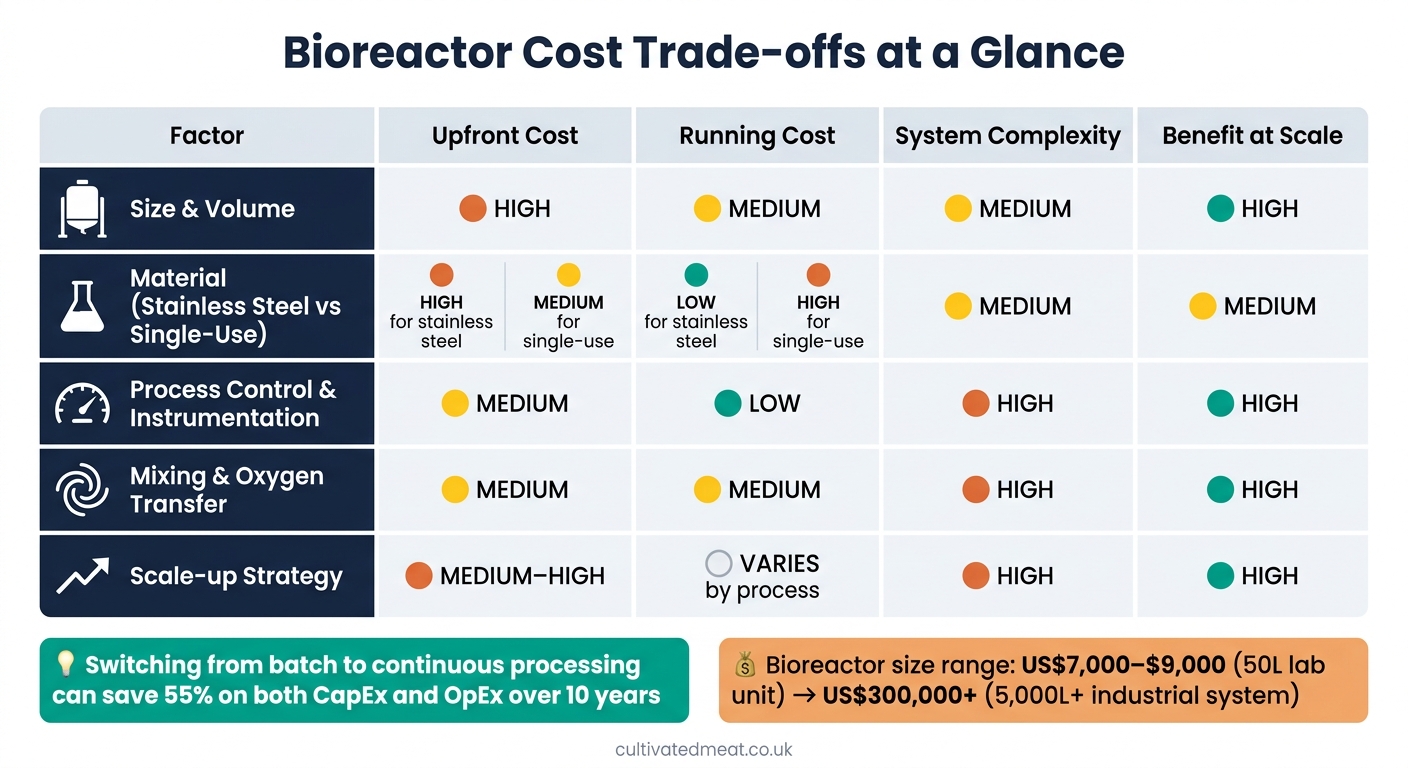
Fatores de Custo do Biorreator: Discriminação de CapEx vs OpEx para Carne Cultivada
Em sistemas de carne cultivada de alta densidade, o custo vai muito além do preço do vaso. Cinco fatores moldam o panorama de diferentes formas: investimento inicial, despesas operacionais correntes e complexidade técnica. A tabela abaixo confronta diretamente estas variáveis.
Considere esta tabela como um mapa de custos, não como uma classificação.
| Fator | Custo Inicial | Custo Operacional | Complexidade do Sistema | Benefício à Escala |
|---|---|---|---|---|
| 1. Dimensão e Volume | Elevado | Médio | Médio | Elevado |
| 2. Material (aço inoxidável vs. utilização única) | Elevado (aço inoxidável) / Médio (utilização única) | Baixo (aço inoxidável) / Elevado (utilização única) | Médio | Médio |
| 3. Controlo do Processo e Instrumentação | Médio | Baixo | Elevado | Elevado |
| 4. Mistura e Transferência de Oxigénio | Médio | Médio | Elevado | Elevado |
| 5. Estratégia de Scale-up | Médio–Elevado | Varia consoante o processo | Elevado | Elevado |
Uma leitura rápida da tabela deixa um ponto claro: cada vetor de custo tem impacto numa área distinta. Sistemas maiores tendem a exigir um maior investimento inicial. A escolha do material altera o equilíbrio entre as despesas de capital e os custos operacionais recorrentes. Os sistemas de controlo acrescentam complexidade, mas podem reforçar a consistência do processo à escala.
A mistura e a transferência de oxigénio enquadram-se num cenário semelhante. Não só aumentam o custo do hardware, como também tornam todo o sistema mais complexo de operar eficazmente. E, em culturas celulares de alta densidade, isso é crítico. Se a mistura for insuficiente ou o fornecimento de oxigénio falhar, o rendimento pode cair rapidamente.
A estratégia de scale-up exerce o maior impacto a longo prazo no custo total. É aqui que a conceção do processo pode transformar substancialmente a componente económica. Os custos aumentam exponencialmente na transição do trabalho laboratorial para a produção industrial, pelo que as decisões iniciais de escalamento têm um impacto duradouro. Estas opções são fundamentais à medida que o setor avança no roteiro para a carne cultivada rumo à comercialização. Um exemplo evidente: a transição de processamento descontínuo (batch) para contínuo demonstrou em modelo poupanças de 55% em despesas de capital e operacionais ao longo de um período de 10 anos [2].
A conclusão sintetiza estes compromissos.
Conclusão
Nenhuma especificação isolada define o custo do biorreator. Este resulta de cinco opções principais: dimensão, material, controlo, mistura e estratégia de scale-up. O aspeto determinante a monitorizar é o custo total, e não apenas o preço de aquisição.
O biorreator adequado é aquele que responde ao objetivo do processo com o menor custo total. Pode utilizar um estimador de custos de carne cultivada para modelar estas variáveis. O equipamento deve ser compatível com a linha celular, assegurar a esterilidade e suportar um crescimento constante sem acrescentar custos desnecessários ao processo. É por essa razão que as decisões iniciais de conceção têm um impacto tão significativo.
A seleção do processo pode alterar substancialmente quer o CapEx quer o OpEx a longo prazo. Uma conceção de biorreatores mais inteligente constitui uma via essencial para reduzir os custos de produção de carne cultivada.
Para aceder a mais artigos informativos sobre carne cultivada, visite a Cultivated Meat Shop.
Perguntas Frequentes
Por que razão o preço do vaso constitui apenas uma fração do custo total do biorreator?
O preço do vaso representa apenas uma parte do custo total do biorreator. Uma parcela substancial do investimento decorre dos custos operacionais diários e dos requisitos de infraestrutura periférica no local da instalação.
Isto inclui o consumo de energia para aquecimento, arrefecimento e oxigenação, a par de sistemas de limpeza e esterilização e instrumentação de monitorização de precisão. Na Cultivated Meat Shop, acompanhamos o impacto destes fatores na viabilidade económica à medida que o setor avança para normas de qualidade alimentar escaláveis.
Em que circunstâncias os sistemas de uso único são mais económicos do que os de aço inoxidável?
Os biorreatores de uso único podem apresentar custos inferiores aos dos sistemas em aço inoxidável ao eliminarem a necessidade de dispendiosas infraestruturas de limpeza no local (CIP) e de esterilização no local (SIP). Podem também diminuir o investimento inicial de capital, visto que requerem menor quantidade de aço inoxidável, tubagens e sensores fixos.
Por serem fornecidos pré-esterilizados, reduzem igualmente os tempos de paragem entre ciclos e diminuem o consumo de água e energia. Não obstante, esta viabilidade económica depende de uma gestão eficiente de resíduos e da contenção de custos nos sacos descartáveis de grau alimentar destinados à carne cultivada.
Por que razão o processamento contínuo permite reduzir os custos dos biorreatores?
O processamento contínuo permite reduzir os custos dos biorreatores ao eliminar os períodos de paragem necessários para limpeza e esterilização do equipamento entre lotes. Em vez de ciclos sucessivos de arranque e paragem, o sistema opera ininterruptamente: as células diferenciadas são colhidas, os nutrientes frescos são injetados e a produção mantém-se estável.
Com recurso a monitorização em tempo real e dispositivos de retenção celular, esta configuração otimiza o rendimento produtivo enquanto reduz simultaneamente as despesas de capital e os custos operacionais. De facto, a um horizonte de 10 anos, pode mitigar esses custos em até 55% face aos processos em lote.


